
看得见的管控 | 乳制品工厂清洗消毒全流程揭秘
一杯优质乳制品的诞生,离不开优质奶源、严苛生产工艺,更离不开贯穿全程、标准严苛的清洗消毒体系。
很多人觉得乳制品安全,核心在于原料检测、无菌灌装,却忽略了清洗消毒是食品安全的重要防线。乳制品富含蛋白质、乳糖、脂肪,生产设备、管路、器具残留的奶液,极易滋生细菌、霉菌、芽孢等微生物,一旦清洁不到位,哪怕生产流程再规范,也会出现产品菌落超标、保质期缩短、口感变质等问题。
今天就带大家拆解乳品工厂标准化清洗消毒全流程,了解品质管控背后的细节。

一、核心原则:乳制品清洗消毒,绝不走过场
乳制品物料特性特殊,对清洗消毒有着严苛、可溯源的标准化管控要求,所有流程均需落地执行、留存记录,避免清洁流于形式。乳制品生产清洁需坚守三大核心准则:
✅ 分场景清洁,干湿分离
接触液态奶、湿物料的设备、管路、器具,每班生产前后必须湿法清洗消毒;接触奶粉、乳粉等干物料的设备,优先采用干法清扫,粉尘、残留严重时再进行湿法清洗,避免潮湿滋生细菌。
✅ 时效管控,过期重消
所有设备、罐体、管路完成清洗消毒后,若超过96小时未投入使用,再次投产前必须重新全套清洗消毒,规避静置过程中的二次污染风险。
✅ 禁用违规工具,杜绝二次污染
全程禁止使用钢丝球、金属清洁海绵擦拭生产接触面,防止金属碎屑残留、刮伤设备内壁造成奶垢堆积,所有清洁工具均为食品级专用、分区专用、定时消毒。

二、核心设备CIP就地清洗:全自动无菌清洁核心
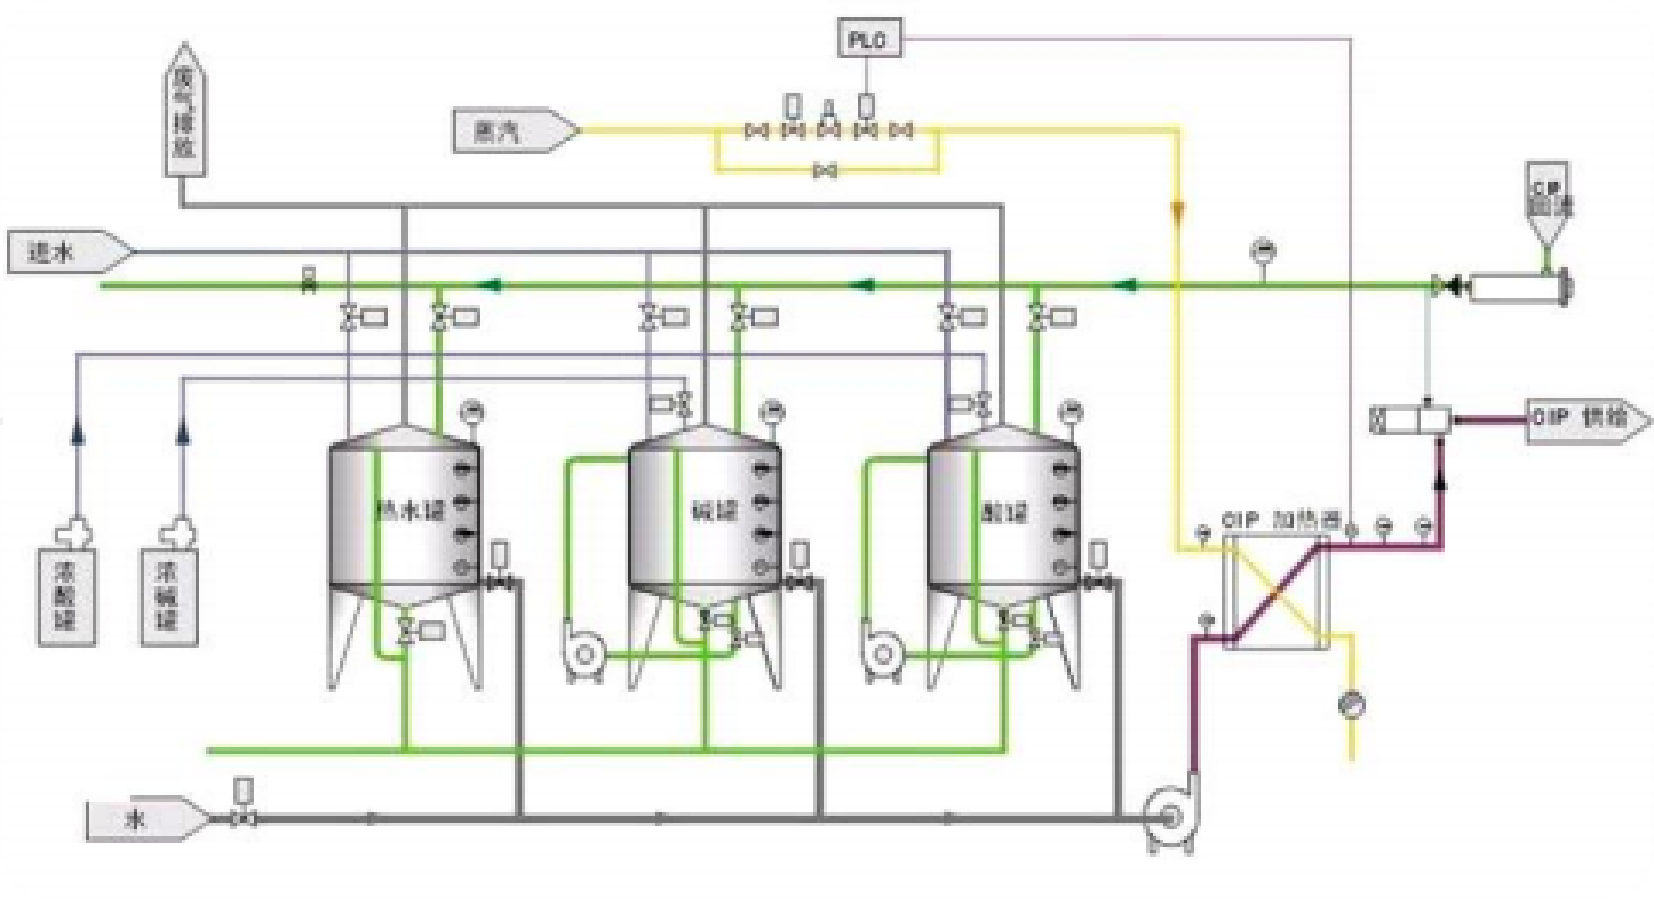
现代化乳制品厂,核心生产设备(储奶罐、输送管路、杀菌设备、灌装系统)均采用CIP就地清洗系统,无需拆卸设备,通过闭环循环方式完成全自动清洗消毒,是行业通用的标准清洁工艺,全程合规可查。
标准CIP清洗遵循「预水洗—碱洗—中间水洗—酸洗—最终纯水冲洗」五步流程,企业依据GB 12693等相关标准,结合设备情况确定清洗的温度、浓度、时长,经验证后固化执行,不可随意调整:
① 预水洗:清除残留奶液(5-8分钟)
采用30-40℃温水循环冲洗设备管路、罐体内部,快速冲刷掉残留的生鲜乳、半成品奶液、乳浊残渣,避免残留奶液干结后难以清洗,为后续酸碱清洁工作打好基础。
② 高温碱洗:分解有机残留(10-15分钟)
这是去除蛋白质、脂肪残留的关键步骤。使用浓度1.0%-2.0%、pH值11.0-13.0的食品级碱液,在65-75℃高温下循环清洗。碱液可有效分解顽固乳蛋白、油脂污垢,彻底清除设备内壁附着的奶垢,从源头减少微生物滋生载体。每班生产结束后,必须完成一次完整碱洗作业。
③ 中间水洗:置换残留碱液
用洁净纯水循环冲洗,彻底冲净设备内残留的碱液与分解后的污垢杂质,避免酸碱中和影响后续清洗效果,防范化学残留污染风险。
④ 酸洗:去除水垢与抑制微生物(15-20分钟)
采用1.0%-1.5%食品级专用酸液,65-75℃恒温循环清洗。长期生产中,设备管路易产生水垢、矿物质沉积,酸液可有效剥离水垢、溶解矿物质残留,同时对细菌、芽孢等耐高温微生物起到良好消杀作用,弥补碱洗在微生物管控上的短板,实现“去垢+抑菌”双重效果。行业常规执行“先碱后酸、三碱一酸”的轮换清洁机制,保障设备长期洁净合规。
⑤ 最终纯水冲洗:降低清洁药剂残留
多次纯水闭环冲洗,直至设备出水清澈、无泡沫、无酸碱检出,最大程度降低清洁药剂残留风险,有效规避化学物质污染乳制品的情况发生。
三、辅助器具+厂区环境:全方位无死角消杀
除了大型生产设备,乳品品质的细节保障,藏在每一个小器具、每一处生产环境中,全厂区清洁消毒实行分区、分级、定时标准化管控。
1. 小型工器具:一用一消,专属专用
奶杯、料勺、取样器、周转筐等小型器具,严格执行“每班专用、用后即洗、彻底消杀”制度。专人专用、分区存放,杜绝交叉混用,清洗后经高温消毒、沥干存放,备用期间定期复检消杀。
2. 人员卫生:守住第一道入口防线
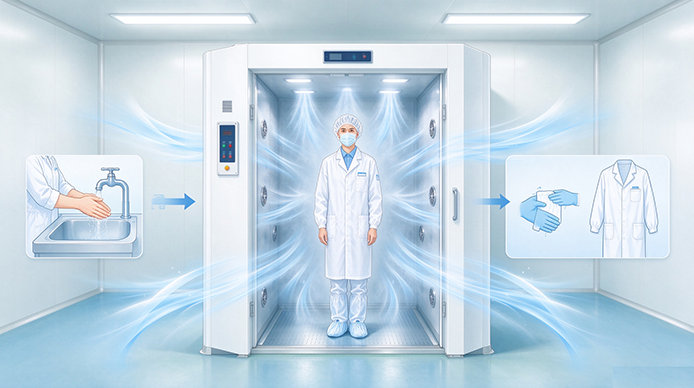
生产人员进入洁净车间前,必须完成全套消杀流程:更换无菌工服、工作鞋,通过非手动式洗手消毒、风淋除尘,未完成消毒、未更换工装,严禁进入生产区域作业,从人员管控层面降低污染风险。
3. 厂区环境:定时消杀,闭环管控
生产车间地面、墙面、操作台、通风系统,每日生产结束后全面清扫、消毒液擦拭;储奶罐、生产设备外部每日除尘清洁,罐盖全程保持关闭状态,防止灰尘、蚊虫、杂物落入污染原料。
四、溯源管控:每一次清洁,都有据可查
合规的乳制品清洗消毒工作,不只是做完清洁作业,更要做到全程记录、可追溯、可复检。根据国家规范要求,工厂必须完整留存每一次清洗消毒数据:清洗水温、循环时长、酸碱液浓度、消杀时间、操作人员、复检结果等信息,所有记录长期存档备查。同时,质检部门会定期对设备接触面、器具、车间环境进行微生物抽样检测,一旦发现菌落超标、清洁不达标,立即停机复检、重新消杀,直至检测合格方可恢复生产。

温馨提示:
文中 CIP 清洗的温度、药剂浓度、时长为行业常规参考参数,企业可结合实际工况验证后调整。
极致洁净管控,守护乳品原生品质
优质乳品的品质保障,从来不是偶然,而是无数次标准化清洁、精细化消杀、常态化管控的结果。
没有花哨的噱头,只有严格遵循国标、落实每一步流程、坚守每一处细节的务实坚守。从设备管路的深度洁净,到器具环境的全方位消杀,从人员的严格管控,到数据的全程溯源,我们依靠标准化清洗消毒体系,持续管控乳品生产污染风险,用心守护每一份乳品的原生品质。
关注源头厂家,获取更多洗消整体解决方案!
推荐文章
-
 新版《食品相关产品生产许可证实施细则(三)(食品用洗涤剂产品部分)》已正式实施,当前各地企业陆续开展换证工作。为统一行业认知、厘清合规边界,中国洗涤用品工业协会组织商洗领域企业及行业专家,召开“食品工业洗涤剂” 专项研讨会,形成行业统一共识,相关会议纪要现已转发全行业,指引企业开展产品合规整改。 结合会议纪要内容,整理5大行业合规要点: ✅ 发证范围明确,仅目录内产品需要办理QS证 新版食品用洗涤剂生产许可证发证范围,严格限定在《实施细则》列明的食品用洗涤剂产品单元、产品种类。纳入目录的产品,需同时满足对应国标、行标及细则要求;已有产品若不符合发证范围及要求,需及时整改QS标识,做好市场与客户沟通。 ✅ 仅纯纯碱、无机盐类商用洗碗机清洗剂,不在发证范围 由纯碱和无机盐或仅用纯碱、无机盐混合得到的商用洗碗机餐具清洗剂,不属于“餐饮用洗涤剂”发证品类。按照细则规定,餐饮用洗涤剂单元不含纯酸、纯碱和无机盐,或是仅由纯酸、纯碱、无机盐混合、稀释得到的洗涤剂,该类产品无需办...
-
在食品微生物指标体系中,菌落总数、大肠菌群是反映生产卫生水平的"指示信号灯",而致病菌则是触碰即罚的"安全红线"。 GB 29921-2021是我国预包装食品致病菌管控的核心通用标准,划定了食品生产企业必须守住的微生物安全底线。 理解常见致病菌的生物学特性、污染路径与高风险场景,才能跳出"靠终端抽检兜底"的被动思路,把防控做在污染发生之前。 一、GB29921的核心规则:分级管控的风险底线 标准覆盖的核心致病菌包括沙门氏菌、金黄色葡萄球菌、副溶血性弧菌、单核细胞增生李斯特菌、克罗诺杆菌属、致泻大肠埃希氏菌。其中沙门氏菌覆盖面最广,在绝大多数即食食品类别中均要求0/25g不得检出,是最基础的安全红线。 通用原则:无论是否规定致病菌限量,食品生产、加工、经营者均应采取控制措施,尽可能降低食品中的致病菌含量水平及导致风险的可能性。这意味着,致病菌防控不能只盯着限量值,更要贯穿生产全流程。 二、六类核心致病菌的特性与污染规律 1.沙门氏菌:最普遍的肠道致病菌 维度 内容 生物学特性 革兰氏阴性无芽孢杆菌,兼性厌氧; 血清型众多,部分致病...
-
冷链物流连接着从产地到餐桌的每一个环节。低温环境在抑制大部分嗜温菌的同时,也给清洁消毒带来了独特的挑战——传统消毒方式在低温下往往“力不从心”,而食品接触面的安全要求又让消毒剂的选择更加严格。 冷链消毒,到底难在哪里?食品级方案又能如何破局? 冷链消毒的五大现实难题 1. 低温活性抑制 传统消毒剂如含氯制剂、季铵盐在低温环境下活性明显降低,杀菌效率会受到显著影响。冷库常年维持在-18℃甚至更低,常规消毒剂很难发挥应有的效果。 2. 耐冷菌的持续威胁 低温只能抑制大部分嗜温菌,但对单增李斯特菌、小肠结肠炎耶尔森菌等耐冷菌来说,4℃的环境只是让它们生长变慢,并未停止。李斯特菌甚至能在接近0℃时缓慢繁殖,并善于在低温、潮湿环境中形成生物膜,牢牢附着在地面、地沟、传送带、蒸发器排水盘等位置。 3. 残留与材料兼容性 食品接触面消毒要求无毒残留,醛类、酚类等传统消毒剂在食品接触区域被限制使用。同时,低温环境下金属设备脆性增加,消毒剂还需具备低腐蚀特性,避免损伤不锈钢管路、...


 冀公网安备13042002000667号